
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-29 Origem:alimentado

A expansão das operações no setor de dispositivos médicos traz riscos excepcionalmente elevados. Inconsistências dimensionais na tubulação levam diretamente a falhas catastróficas do produto e graves violações de conformidade. Os fabricantes enfrentam imensa pressão para entregar sempre produtos impecáveis. Mudar da fabricação de plástico padrão para a precisão de nível médico exige equipamentos altamente especializados. Você não pode confiar em máquinas genéricas quando a segurança do paciente está em jogo. A aquisição bem-sucedida exige o equilíbrio da produção em alta velocidade com os rigorosos requisitos de sala limpa durante a produção de tubos de conjuntos intravenosos.
Este guia fornece uma estrutura abrangente de avaliação técnica e operacional. Ajudaremos os compradores a avaliar eficazmente novos equipamentos de extrusão e corte. Você aprenderá como validar declarações de máquinas, compreender os componentes principais e mitigar os riscos de implementação. Você também descobrirá estratégias práticas para integrar perfeitamente esses sistemas complexos às suas instalações de sala limpa existentes. Seguindo esses insights, você garante que suas linhas de produção atendam aos mais altos padrões do setor.
Alcançar dimensões OD/ID consistentes de 2,0 mm (e semelhantes) requer geometrias de parafuso especializadas otimizadas especificamente para PVC macio e PU.
O mecanismo de corte deve sincronizar com as velocidades da linha de extrusão para evitar deformação ou ovalização do tubo.
Os parâmetros do Teste de Aceitação de Fábrica (FAT) são o marco mais crítico ao selecionar fornecedores de equipamentos.
A fabricação médica de precisão exige adesão estrita aos controles ambientais. Arquiteturas de máquinas à prova de poeira formam a base da conformidade em salas limpas. Funis não vedados, correias de transmissão expostas ou tanques de resfriamento abertos introduzem partículas transportadas pelo ar. Esses contaminantes comprometem ambientes ISO Classe 7 ou ISO Classe 8. As extrusoras médicas devem utilizar caixas de engrenagens totalmente fechadas, servomotores selados e roteamento de exaustão centralizado. Estas escolhas de design evitam que o próprio maquinário atue como fonte de contaminação.
Os compradores devem navegar pelo delicado equilíbrio entre velocidade operacional e precisão dimensional. Os materiais de marketing geralmente destacam as velocidades máximas teóricas da linha. No entanto, operar um sistema em velocidade máxima frequentemente degrada a consistência da espessura da parede. A produção contínua exige estabilidade confiável durante longos turnos. Os desvios de tolerância aceitáveis normalmente ficam em torno de +/- 0,05 mm. Levar o equipamento além do seu limite operacional ideal aumenta drasticamente as taxas de sucata. Você deve avaliar o equipamento com base na sua velocidade contínua sustentável e não no seu limite teórico.
A especificidade do material determina a configuração da máquina. O PVC macio e de grau médico e o poliuretano (PU) exibem comportamentos reológicos únicos. Esses polímeros são altamente sensíveis ao cisalhamento e propensos à degradação térmica. O equipamento padrão não consegue processar esses materiais de forma eficaz. O uso de uma genérica máquina extrusora de tubo muitas vezes não consegue evitar a degradação do material porque os perfis de parafuso padrão geram atrito excessivo. Esse atrito causa superaquecimento localizado, levando ao amarelecimento do polímero e ao comprometimento da biocompatibilidade. Você precisa de equipamentos construídos especificamente para gerenciar as delicadas temperaturas de fusão das resinas médicas.
Implemente carregadores a vácuo fechados e automatizados para transportar resinas brutas.
Utilize secadores desumidificadores para PU para evitar bolhas induzidas pela umidade.
Mantenha rigorosa rastreabilidade do lote desde o funil até o cabeçote de roscar.
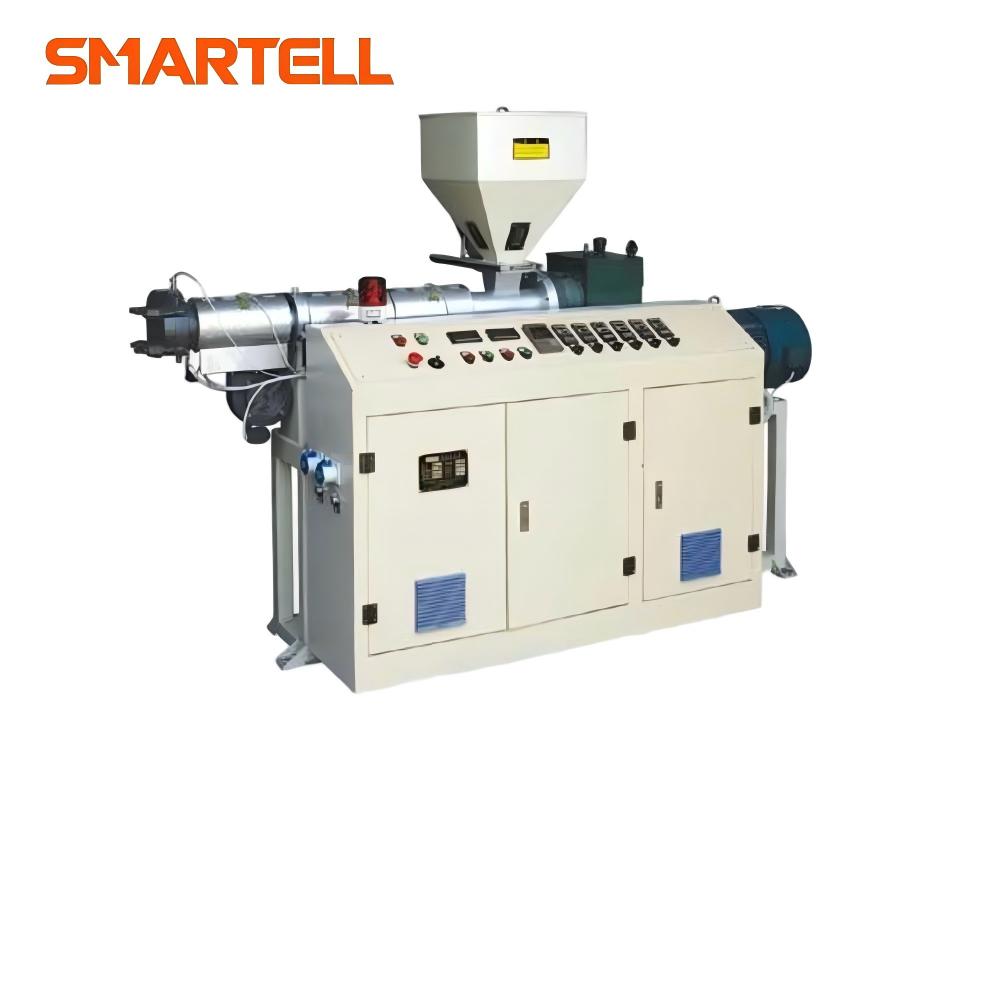
Ao avaliar uma de alta precisão extrusora de tubo de PVC , você deve examinar cuidadosamente o design do parafuso e do cilindro. O PVC macio requer proporções específicas de comprimento para diâmetro (L/D), normalmente variando de 24:1 a 28:1. Esta geometria garante um processo de fusão suave. O design adequado do parafuso utiliza uma zona de compressão gradual. Isto evita a queima induzida por cisalhamento, mantendo a uniformidade absoluta do fundido. Se o parafuso gerar muito cisalhamento, o PVC se degradará antes de atingir a matriz.
A bomba de fusão e as ferramentas desempenham papéis vitais na estabilização da produção. As bombas de fusão eliminam a pulsação de pressão proveniente da rosca da extrusora. Eles garantem um fluxo volumétrico constante na cabeça de roscar. Microajustes na cabeça de roscar impactam diretamente na espessura contínua da parede. Ferramentas de alta qualidade permitem que os operadores centralizem o pino e a matriz com precisão micrométrica. Isso elimina erros de concentricidade. Sem uma bomba de fusão, pequenas variações na alimentação de resina se traduzem em perfis de tubos ondulados.
O dimensionamento a vácuo e os tanques de resfriamento determinam a estabilidade dimensional final do produto. Os sistemas de resfriamento de água em circuito fechado proporcionam quedas de temperatura rápidas e uniformes. O resfriamento rápido evita que o tubo flexível desmorone sob seu próprio peso. Todos os componentes molhados devem consistir em aço inoxidável de grau médico (SUS304 ou SUS316). Este requisito evita o acúmulo de ferrugem e bactérias na água de resfriamento. A calibração a vácuo introduz pressão negativa dentro da luva de dimensionamento. Força a parede externa do tubo contra a ferramenta de calibração, garantindo uma rápida estabilização.
| Linha de extrusão padrão | de componentes | Linha de extrusão de nível médico |
|---|---|---|
| Projeto de parafuso | Perfil genérico, alto cisalhamento | Baixo cisalhamento, L/D 24:1 a 28:1, otimizado para PVC/PU |
| Controle de pressão | Depende apenas do RPM do parafuso | Bomba de engrenagem fundida integrada para pulsação zero |
| Tanque de resfriamento | Aço padrão ou banho aberto | SUS304/316 de circuito fechado, calibração de vácuo em vários estágios |
| Tipo de motor | Indução CA padrão | Servomotores selados (à prova de poeira) |
O processo físico final envolve o corte do perfil contínuo em comprimentos precisos. Cortadores rotativos servoacionados e tecnologias de facas representam os dois mecanismos principais. Os sistemas servo-rotativos giram uma lâmina continuamente, sincronizando a passagem da lâmina com a velocidade do tubo. Os sistemas Fly-knife acionam uma lâmina sob demanda. O manuseio de tubos flexíveis e de paredes macias requer lâmina afiada e velocidade excepcionais. Se a lâmina se mover muito lentamente, ela esmagará o perfil. O corte moderno de tubos de infusão depende muito de mecanismos de faca de alta velocidade para cortar o material de maneira limpa, sem causar ovalização.
As unidades de tração determinam o sucesso da fase de corte. Uma unidade de transporte Caterpillar puxa a tubulação através dos tanques de resfriamento. Esta unidade de transporte deve sincronizar perfeitamente com o mecanismo de corte. A sincronização de servo duplo vincula a velocidade das correias de tração diretamente à taxa de disparo do cortador. Se a correia de tração puxar mais rápido do que o cortador pode processar, ela estica o tubo. Este alongamento leva a micro-rasgos e perda de dimensão antes que o corte ocorra. A engrenagem eletrônica precisa entre esses dois servos é absolutamente inegociável.
A precisão do comprimento define a taxa de rendimento da sua produção. As tolerâncias de comprimento de corte padrão aceitáveis para conjuntos de infusão geralmente giram em torno de +/- 2,0 mm em um comprimento de 1.500 mm. Alcançar essa precisão requer sensores ópticos e codificadores digitais de alta resolução. Os codificadores rastreiam a metragem linear exata que passa pela unidade de transporte. Eles enviam esses dados de volta ao PLC em milissegundos. Módulos modernos ajustam o gatilho de corte dinamicamente para compensar o deslizamento microscópico nas correias de tração.
A aquisição de equipamentos avançados resolve apenas metade do quebra-cabeça operacional. A integração de instalações apresenta desafios físicos significativos. As linhas de extrusão médica exigem uma pegada linear substancial. Uma linha típica requer de 15 a 20 metros de espaço reto e ininterrupto. Isso acomoda a extrusora, tanques de resfriamento estendidos, transporte duplo e estações de bobinamento automatizadas. A tentativa de dobrar a linha ou encurtar os tanques de resfriamento compromete a estabilização térmica. Você deve mapear meticulosamente a planta da sala limpa antes de assinar um pedido de compra.
As configurações das concessionárias determinam a estabilidade operacional diária. Equipamentos médicos requerem sistemas de suporte extremamente consistentes. A água gelada deve permanecer a uma temperatura constante, geralmente entre 10°C e 15°C, para garantir taxas de encolhimento repetíveis. O ar comprimido deve atender a padrões rígidos de pureza. Óleo ou umidade nas linhas de ar contaminarão o sistema pneumático de corte e a atmosfera da sala limpa. O roteamento elétrico requer circuitos dedicados e isolados para evitar que picos de tensão redefinam controladores PLC sensíveis.
Capacidade do resfriador: Verifique a tonelagem adequada para lidar com a extração constante de calor dos tanques de vácuo.
Filtragem de ar: Instale filtros coalescentes para obter pureza de ar ISO 8573-1 Classe 1.2.1.
Condicionamento de energia: Implemente reguladores de tensão ativos para todos os servoacionamentos e zonas de aquecimento.
Roteamento de drenagem: Garanta uma drenagem sanitária em circuito fechado que evite água estagnada dentro da sala limpa.
A adoção do operador introduz frequentemente atrasos inesperados. A transição para sistemas altamente automatizados envolve uma curva de aprendizado acentuada. Os operadores devem dominar os controles da tela sensível ao toque do PLC, o gerenciamento digital de receitas e os ciclos de feedback contínuos. As tarefas rotineiras de calibração mudam de ajustes mecânicos para ajustes de parâmetros digitais. Você deve garantir treinamento abrangente no local do seu fornecedor. Certifique-se de que os operadores entendam como interpretar os dados do transdutor de pressão e as leituras da temperatura de fusão.
A avaliação de fornecedores de extrusão de tubos médicos requer uma validação rigorosa de suas afirmações de marketing. Muitos fornecedores prometem “alta velocidade” e “alta precisão” simultaneamente. Você deve solicitar dados empíricos para verificar essas afirmações. Solicite aos fornecedores estudos de capacidade, especificamente validação de Cpk (Índice de Capacidade de Processo). Uma pontuação Cpk acima de 1,33 demonstra que a máquina pode manter tolerâncias de forma confiável ao longo do tempo. Não aceite demonstrações curtas em vídeo como prova de estabilidade operacional contínua.
O Teste de Aceitação de Fábrica (FAT) representa sua defesa final antes do equipamento ser enviado. Você deve estabelecer parâmetros de teste não negociáveis no início do processo de negociação. Forneça ao fornecedor o seu grau exato de resina. As resinas substitutas genéricas não revelarão o verdadeiro comportamento térmico da sua mistura específica de PVC. Exija uma execução contínua prolongada, normalmente de 4 a 8 horas. Isto comprova estabilidade térmica, eficiência de resfriamento e sincronização de corte em condições realistas. Monitore as taxas de refugo durante todo o teste.
O suporte pós-venda determina a vida útil do seu investimento. Eletrônicos proprietários prendem você a contratos de serviço caros e atrasados. Exija componentes prontos para uso e reconhecidos globalmente, como PLCs Siemens ou Allen-Bradley. Isso permite que suas equipes de manutenção locais obtenham substituições rapidamente. Investigue a rede de suporte técnico localizada do fornecedor. Se um servo-drive falhar, esperar duas semanas pelo envio para o exterior paralisará suas operações de sala limpa.
Falha ao fornecer amostras exatas do lote de resina para a execução do FAT.
Aceitar resultados do FAT com base em um teste de 30 minutos em vez de um turno inteiro.
Ignorando os recursos de idioma e localização da interface PLC.
Selecionar a máquina extrusora e de corte de tubo de PVC correta requer priorizar a estabilidade dimensional e a integrabilidade da sala limpa em relação às velocidades máximas teóricas. Seu foco principal deve permanecer na precisão. Geometrias de parafuso confiáveis, integração de bomba de fusão e sincronização servo precisa definem execuções de produção bem-sucedidas. Sacrificar esses elementos por equipamentos mais baratos leva diretamente a taxas de descarte incontroláveis e a falhas de conformidade.
Aconselhe suas equipes de compras a definirem imediatamente as especificações exatas dos materiais. Determine suas misturas específicas de PVC ou PU e defina tolerâncias dimensionais exatas. De posse desses dados, você pode solicitar propostas técnicas altamente customizadas. Responsabilize seus fornecedores selecionados por meio de rigorosa validação de dados empíricos e protocolos FAT exigentes. Tomar essas medidas deliberadas garante que suas linhas de fabricação forneçam produtos médicos impecáveis e eficientes.
R: A relação L/D (comprimento/diâmetro) ideal para o processamento de PVC macio sensível ao calor varia entre 24:1 e 28:1. Esta geometria específica proporciona uma zona de compressão suave e gradual. Evita atrito de cisalhamento excessivo, que causa superaquecimento localizado e degradação do polímero. Isso garante uma fusão uniforme e estável antes que o material entre na cabeça de roscar.
R: Ele mantém a conformidade por meio de estruturas arquitetônicas rígidas. As máquinas de última geração apresentam servomotores totalmente selados e caixas de engrenagens fechadas para evitar emissões de óleo ou poeira. Utilizam aço inoxidável de grau médico (SUS304/316) para todas as peças de contato, evitando ferrugem. Além disso, funis de vácuo fechados evitam que partículas de resina transportadas pelo ar entrem no ambiente ISO Classe 7/8.
R: Sim, mas requer ajustes operacionais. O processamento de ambos os materiais em uma linha exige perfis de temperatura distintos e possíveis alterações de parafuso, dependendo do grau de PU. Os operadores devem purgar o sistema meticulosamente para evitar contaminação cruzada. O PU requer uma pré-secagem extensa, enquanto o PVC não, exigindo protocolos separados de manuseio de materiais.
R: A ovalização ocorre quando a lâmina de corte se move muito lentamente ou o tubo permanece muito quente e macio na fase de corte. Isso é evitado utilizando sistemas de facas ultrarrápidas e afiadas e garantindo que o tubo seja totalmente resfriado por meio de tanques de água a vácuo estendidos. A sincronização precisa de servo duplo também evita o alongamento pré-corte.