
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-16 Origem:alimentado

A fabricação médica de alto volume enfrenta um gargalo crítico durante a montagem do conjunto IV. Processos manuais ou semiautomáticos geralmente levam a colagens inconsistentes, bloqueios de fluxo e taxas de rejeição inaceitáveis. Não é possível dimensionar a produção de forma eficaz usando métodos desatualizados. O controle de qualidade sofre com a fadiga humana. As vias fluidas defeituosas representam riscos graves para a segurança do paciente.
A transição para uma máquina de montagem de agulhas pontiagudas totalmente automatizada representa o avanço definitivo. A automação dimensiona a produção de maneira confiável. Garante vedações herméticas de forma consistente. Ele mantém estrita conformidade com salas limpas sem interrupção. A fabricação moderna exige esse nível de precisão e repetibilidade.
Este guia fornece aos gerentes de fábrica e engenheiros de compras uma estrutura estritamente baseada em evidências. Você aprenderá como avaliar corretamente a capacidade da máquina. Exploramos a prontidão para integração e transferências de linha contínuas. Descrevemos os padrões de controle de qualidade necessários antes de iniciar uma RFQ. Você obterá insights práticos para otimizar seu processo de montagem.
Referências de rendimento: Máquinas de primeira linha produzem de forma confiável de 6.000 a 12.000 peças por hora, mas a Eficácia Geral do Equipamento (OEE) no mundo real determina o rendimento real.
Métricas de avaliação cruciais: A seleção da máquina deve priorizar a inspeção visual CCD em linha, a cura UV de precisão e a modularidade para diferentes designs de pontas.
Realidade da implementação: A integração perfeita em linhas de produção de conjuntos de infusão mais amplas exige rigorosos testes de aceitação de fábrica (FAT) e uma avaliação dos protocolos de mudança de fornecedor.
Mitigação de riscos: Os custos ocultos mais elevados decorrem de mecanismos de alimentação automatizados deficientes e de disponibilidade inadequada de peças sobressalentes, e não das despesas de capital iniciais.
Os fornecedores costumam anunciar as velocidades das máquinas usando peças por minuto (PPM). Esses números destacam máximos teóricos. No entanto, os rendimentos da produção contínua contam uma história totalmente diferente. Normalmente você experimenta uma queda operacional de 10 a 15% durante as execuções diárias. Pausas na alimentação de material causam pequenos atrasos. A manutenção preventiva requer paradas de máquinas. Esses fatores criam uma lacuna entre a velocidade teórica e o rendimento real.
Você deve avaliar cuidadosamente os mecanismos de acionamento principais. Uma máquina de montagem automática geralmente usa um mostrador de indexação ou um sistema de trilha linear. Os mostradores rotativos oferecem excelente precisão posicional. Eles lidam perfeitamente com etapas complexas de micromontagem. Os sistemas de trilhos lineares geralmente suportam velocidades gerais mais altas. Eles gerenciam alimentos em massa maiores com eficiência. Sua escolha depende da complexidade específica do seu produto.
O retorno do investimento no mundo real depende muito da Eficácia Geral do Equipamento (OEE). As microparadas destroem a eficiência muito mais rapidamente do que as paradas planejadas. Você deve acompanhar de perto as taxas de rejeição. Uma máquina rápida que produz grandes rejeitos desperdiça matérias-primas caras.
| Arquitetura do sistema | Capacidade de velocidade | Precisão posicional | Aplicação ideal |
|---|---|---|---|
| Mostrador de indexação (rotativo) | Moderado a alto | Excepcional | Etapas complexas de micromontagem |
| Sistema de trilha linear | Muito alto | Bom | Alimentação contínua de alto volume |
Programe a manutenção preventiva durante as mudanças de turno.
Calibre os comedouros vibratórios semanalmente.
Treine os operadores para resolver microparadas em menos de 30 segundos.
Os sistemas de alimentação com tigela vibratória atuam como o batimento cardíaco da máquina. Os alimentadores de tigela personalizados classificam os componentes com cuidado. Eles orientam as peças corretamente antes da montagem. Tigelas de precisão evitam emperramento. Eles protegem a delicada agulha do conjunto intravenoso contra arranhões. Eles mantêm as tampas de plástico intactas. Arranhões superficiais geralmente causam rejeição a jusante.
A distribuição precisa garante diretamente resultados livres de vazamentos. Você precisa de válvulas de microdosagem especializadas. Eles aplicam quantidades exatas de cola de forma consistente. O excesso de cola bloqueia o caminho do fluido interno. Isso causa falha catastrófica do produto. A cura UV instantânea fixa o adesivo imediatamente. A ligação se solidifica em milissegundos. Isto interrompe completamente a migração indesejada de fluidos.
Os testes de força e torque validam a montagem final. O sistema prende os componentes com segurança. Estações automatizadas aplicam métricas precisas de força de tração. Eles testam a força da ligação física. O equipamento também mede o torque continuamente. Garante uma fixação segura. A máquina realiza essas verificações com cuidado. Evita rachar a delicada caixa de plástico.
Usando tigelas de alimentação genéricas em vez de designs com ferramentas personalizadas.
Baseando-se na cura térmica em vez da cura UV instantânea.
Ignorando estações automatizadas de validação de força de tração.
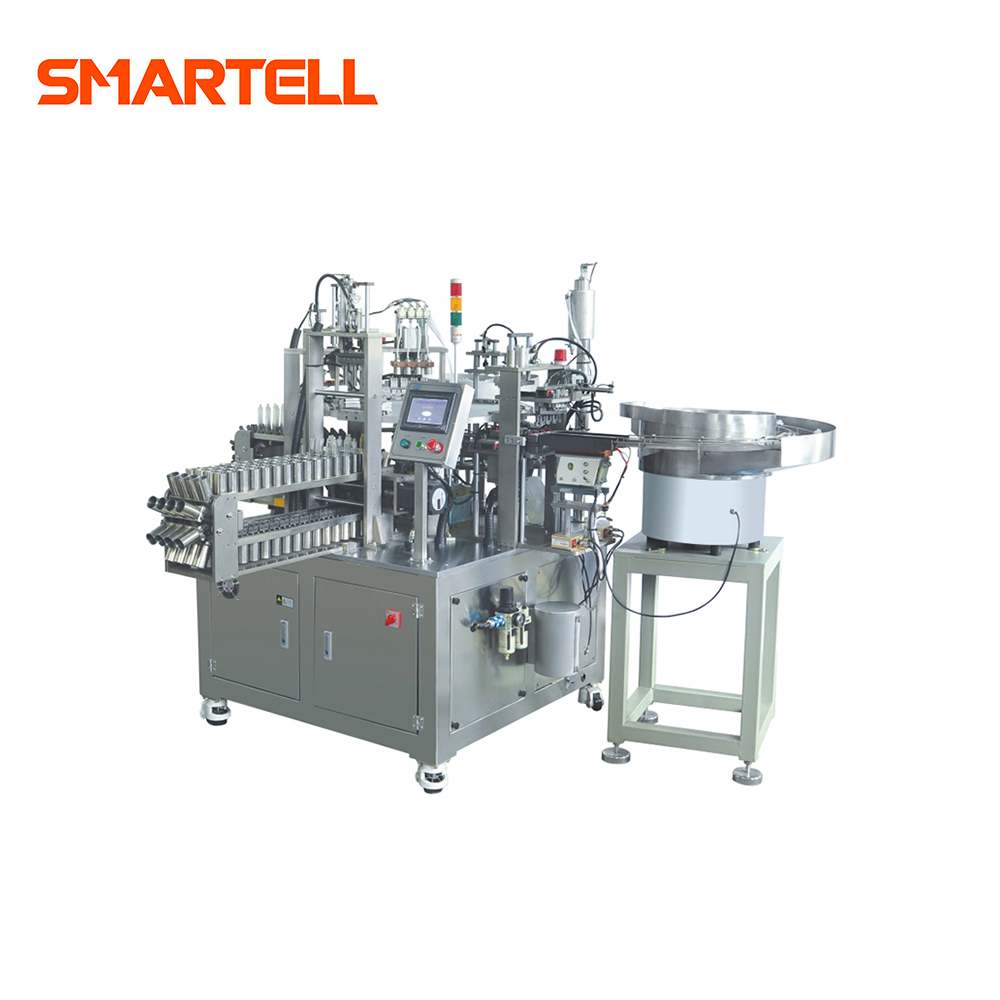
Os sistemas de visão em linha lideram os esforços modernos de controle de qualidade. A visão mecânica avançada valida instantaneamente a montagem da agulha com pontas . Câmeras CCD de alta resolução escaneiam cada unidade. O software verifica vários parâmetros simultaneamente. Procura agulhas tortas. Ele verifica a presença de ventilação de ar. Ele detecta microfraturas estruturais. As unidades defeituosas caem automaticamente em uma caixa de rejeição. Isso garante zero defeitos no lote aceito.
A conformidade em salas limpas exige padrões de engenharia específicos. Você deve operar essas máquinas dentro de salas limpas ISO Classe 7 ou 8. O equipamento requer gabinetes de aço inoxidável 304 ou 316L. Os gabinetes evitam a geração de partículas perigosas. Os cilindros pneumáticos devem seguir diretrizes rígidas de GMP. O ar de exaustão requer filtragem HEPA especializada. Você deve conter todas as partículas de forma eficaz.
O registro de dados garante total prontidão para auditoria. Controladores lógicos programáveis (CLP) gerenciam os dados de produção. Eles registram cada métrica de montagem automaticamente. A conformidade com o CFR 21 Parte 11 exige registros eletrônicos rigorosos. Você mantém sempre uma rastreabilidade perfeita do lote. Os auditores de dispositivos médicos exigem esse nível rigoroso de retenção de dados.
As transferências upstream e downstream exigem uma engenharia cuidadosa. As conexões físicas devem estar perfeitamente alinhadas no chão de fábrica. Os sistemas de software devem comunicar-se constantemente. Os processos upstream geralmente incluem estações de moldagem por injeção. Os processos posteriores incluem corte e enrolamento de tubos. A embalagem acontece por último. Você deve sincronizar a transferência de dados em toda a linha de produção do conjunto de infusão .
Avalie cuidadosamente as operações prontas para uso versus as operações autônomas. Um módulo independente parece mais simples inicialmente. No entanto, os riscos de integração aumentam rapidamente. Você enfrenta problemas de compatibilidade de hardware. Você tem dificuldade em vincular diferentes plataformas de software. Investir em uma linha sincronizada de máquinas de conjuntos intravenosos descartáveis reduz esse risco. Um único fornecedor fornece uma plataforma unificada. Os módulos compartilham uma única arquitetura de controle.
Os requisitos de área útil e utilidade determinam as decisões de layout da planta. Você deve verificar a disponibilidade de espaço com antecedência. Máquinas automatizadas requerem espaço substancial. As equipes de manutenção precisam de autorização ao redor do equipamento. Avalie cuidadosamente a estabilidade do ar comprimido. A pressão flutuante causa falhas pneumáticas repentinas. Analise imediatamente os perfis de consumo de energia. Certifique-se de que sua instalação forneça tensão estável continuamente.
A complexidade das mudanças rotineiramente arruína os cronogramas de produção. As fábricas de dispositivos médicos lidam diariamente com muitas variantes de produtos. Os operadores operam modelos ventilados e não ventilados. Eles montam agulhas de aço. Eles processam pontas de plástico. Alternar entre eles requer mudanças físicas nas ferramentas. Exige atualizações de software. Tempos de troca longos destroem seu OEE. Você deve exigir ferramentas de troca rápida dos fornecedores de equipamentos.
As peças desgastadas apresentam riscos ocultos perigosos. Os componentes de alto atrito degradam-se com o tempo. As garras desgastam-se visivelmente. Os bicos de distribuição ficam obstruídos com frequência. Os anéis de borracha perdem elasticidade. Você deve avaliar cuidadosamente a disponibilidade de peças sobressalentes. Depender de peças proprietárias de fornecedores causa atrasos. O envio internacional leva semanas. As peças prontas para uso comercialmente disponíveis (COTS) permanecem muito mais seguras. Você pode adquirir peças COTS localmente.
Evite totalmente a armadilha das máquinas baratas. Equipamentos de baixo investimento inicialmente parecem atraentes em planilhas. No entanto, a realidade é diferente no chão de fábrica. Molduras baratas causam vibrações. Vibrações levam a montagens desalinhadas. Alimentadores frágeis causam obstruções frequentes de componentes. Você perde horas resolvendo congestionamentos. As taxas de rejeição aumentam incontrolavelmente. Em última análise, você paga um custo mais alto por unidade compatível.
Defina claramente sua Especificação de Requisitos do Usuário (URS). Faça isso antes de entrar em contato com fornecedores. O URS serve como documento de base crítico. Você documenta tipos de materiais específicos. Você define as peças alvo por minuto (PPM). Você especifica o grau de sala limpa necessário. Requisitos detalhados evitam dispendiosos mal-entendidos do fornecedor.
A seguir, estabeleça protocolos rígidos FAT e SAT. O teste de aceitação de fábrica acontece nas instalações do fornecedor. O teste de aceitação do local ocorre em seu andar. Ambos os protocolos exigem critérios de teste não negociáveis. Você deve executar amostras reais de produção. Você verifica o OEE prometido. Você testa a precisão da rejeição do sistema de visão. Nunca pule essas etapas de validação.
Avalie minuciosamente a matriz de suporte do fornecedor. A credibilidade do fornecedor determina o seu sucesso a longo prazo. Avalie seus tempos de resposta e experiência de forma transparente.
Disponibilidade do técnico local: Eles podem enviar engenheiros dentro de 24 horas para suas instalações?
Treinamento de Operadores: Eles fornecem currículo abrangente e orientação prática?
Depósito de peças sobressalentes: Existe um centro regional para substituições críticas?
Cobertura da garantia: Cobre itens de desgaste ou apenas defeitos estruturais?
A automação de montagem de alto desempenho atua como um investimento estratégico em segurança de processos. Garante significativamente a escalabilidade de saída. Ele serve muito mais do que apenas uma simples atualização mecânica. Máquinas confiáveis protegem a reputação da sua marca, eliminando caminhos de fluidos defeituosos.
Finalize seu documento URS imediatamente. A seguir, reúna os componentes da amostra física. Envie essas amostras para testes rigorosos de viabilidade do fornecedor. Inicie um processo estruturado de RFQ. Concentre sua avaliação fortemente em garantias de OEE e recursos avançados de inspeção visual.
R: Normalmente, varia de 3 a 6 meses. Isso depende muito dos requisitos de personalização. A complexidade do Teste de Aceitação de Fábrica (FAT) também impacta os cronogramas de entrega.
R: Sim. Equipamentos modernos utilizam ferramentas modulares e trocas programáveis. No entanto, você deve verificar o tempo exato de troca com o fabricante para evitar atrasos inesperados na produção.
R: O sistema utiliza uma combinação de tecnologias. Câmeras CCD de alta resolução verificam se há excesso de cola externa. Estações automatizadas de teste de fluxo de ar e queda de pressão verificam a folga interna antes da ejeção final.
R: Os fabricantes de alto volume geralmente obtêm retornos em 12 a 18 meses. A redução dos custos trabalhistas impulsiona esse rápido retorno. Lotes com quase zero defeitos também contribuem significativamente para o cronograma rápido.